
1/0
要做大焊缝、长结构,选料先看焊不焊得稳。5 系和 6 系都能焊,但表现和配套不一样。
5 系焊接表现
5083、5a06 焊后强度保持好、耐蚀稳,是船舶储罐主力;焊丝常用 5 系(如 5356)。
焊区性能衰减小,长焊缝放心。
6 系焊接表现
6061、6082 也能焊,焊丝常配 4 系(如 4043)或 5 系,焊后硬度略降,做热处理态件要留余量。
框架类焊接多,注意变形控制。
焊后处理
清氧化膜和油污,控层温;重要件探伤、矫形。
外观件焊后打磨氧化,颜色更统一。
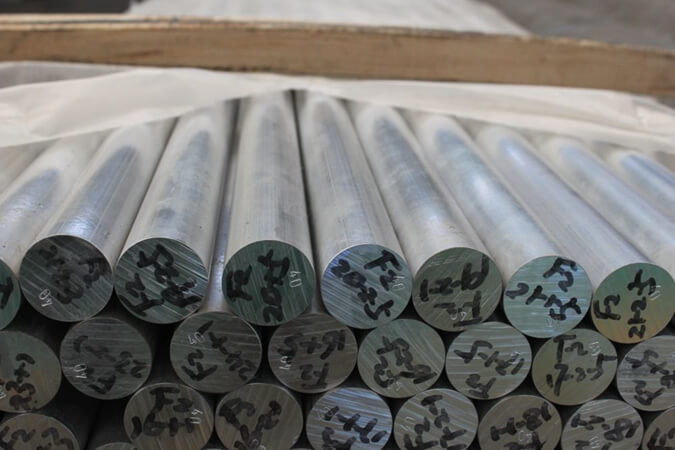
图:5系 6系 铝焊接结构(示意)
常见问题
焊丝怎么配?
5 系料配 5 系焊丝,6 系常配 4 系或 5 系,按图。
焊后要不要处理?
重要结构探伤矫形,外观件打磨氧化。
焊接铝结构5系焊接6系焊接铝焊丝防锈铝
分享到: