
1/0
做船板、液罐、 offshore 支架的,十有八九会提到 5083。它焊完不变形、耐海水,是焊接结构里的常客。
为什么选它
5083 属于 5 系,镁含量高,焊后强度保持好,耐海水腐蚀,低温韧性也不错。
相比 6 系,它焊区更稳,适合长焊缝、大结构。
焊接与配套
常用 5 系焊丝(如 5356)匹配,焊前清理氧化膜和油污,控制层温减少变形。
重要结构做探伤和焊后矫形,保证尺寸。
加工提醒
5083 不好热处理,靠状态定性能;折弯回弹小但注意弯曲半径下限,减少试折。
下料前确认板宽板长,减少拼焊。

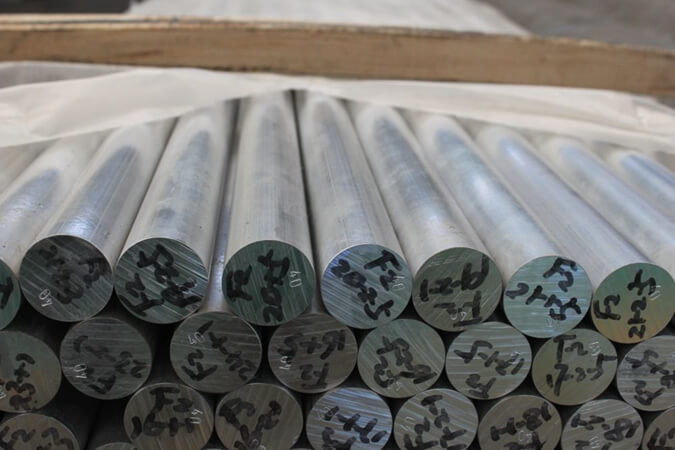
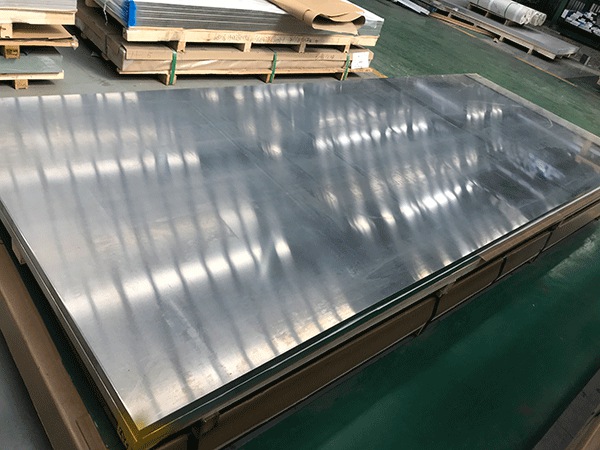
图:瑞升昌铝业 5083 铝板焊接结构(示意)
常见问题
5083 能做深冲吗?
O 态可深冲,H 态偏硬,深冲选软态更稳。
船用要什么证明?
通常要材质单、探伤报告,按船级社要求备料。
5083铝板船舶铝板焊接铝结构防锈铝
分享到: